登录
 注册

小单快反先乱哪一环,RFID 在制品跟踪接四个工位
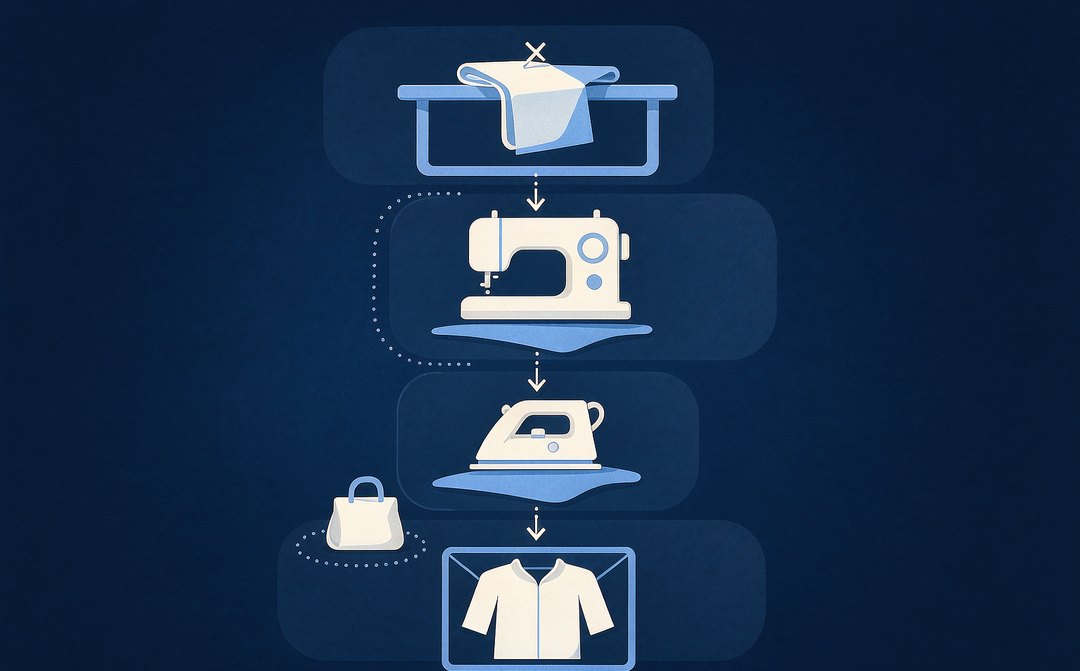
题图为 AI 生成的示意插画
订单从往一个爆款做几万,变成十个款各做几百。产能没变,现场却开始乱。先乱的是工序交接,不是机台产能;判断数据有没有真正接进系统,看工序完成时间由谁生成就够了。这条判断适用于有多工序交接的成衣产线,单一工序车间不适用。
一、乱在工序之间
「小单快反」的柔性化生产,把工序交接的频次拉高了。原来一个批次在一条线上走到底,现在同一条线上午后跑三个款。问题就集中暴露在三个地方:半成品在工序间积压、报工信息延迟汇总、实物数量与记录不符。
这三件事会互相放大——报工不准导致排产判断失误,排产失误又制造新的积压。用纸质流转单和人工扫码报工,数据总是在事后才汇总上来,现场指挥靠的是车间主任的经验。
二、四个工位放采集点
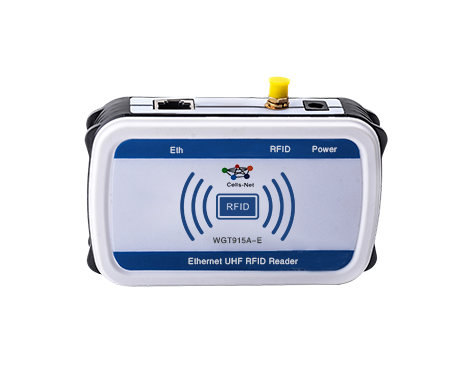
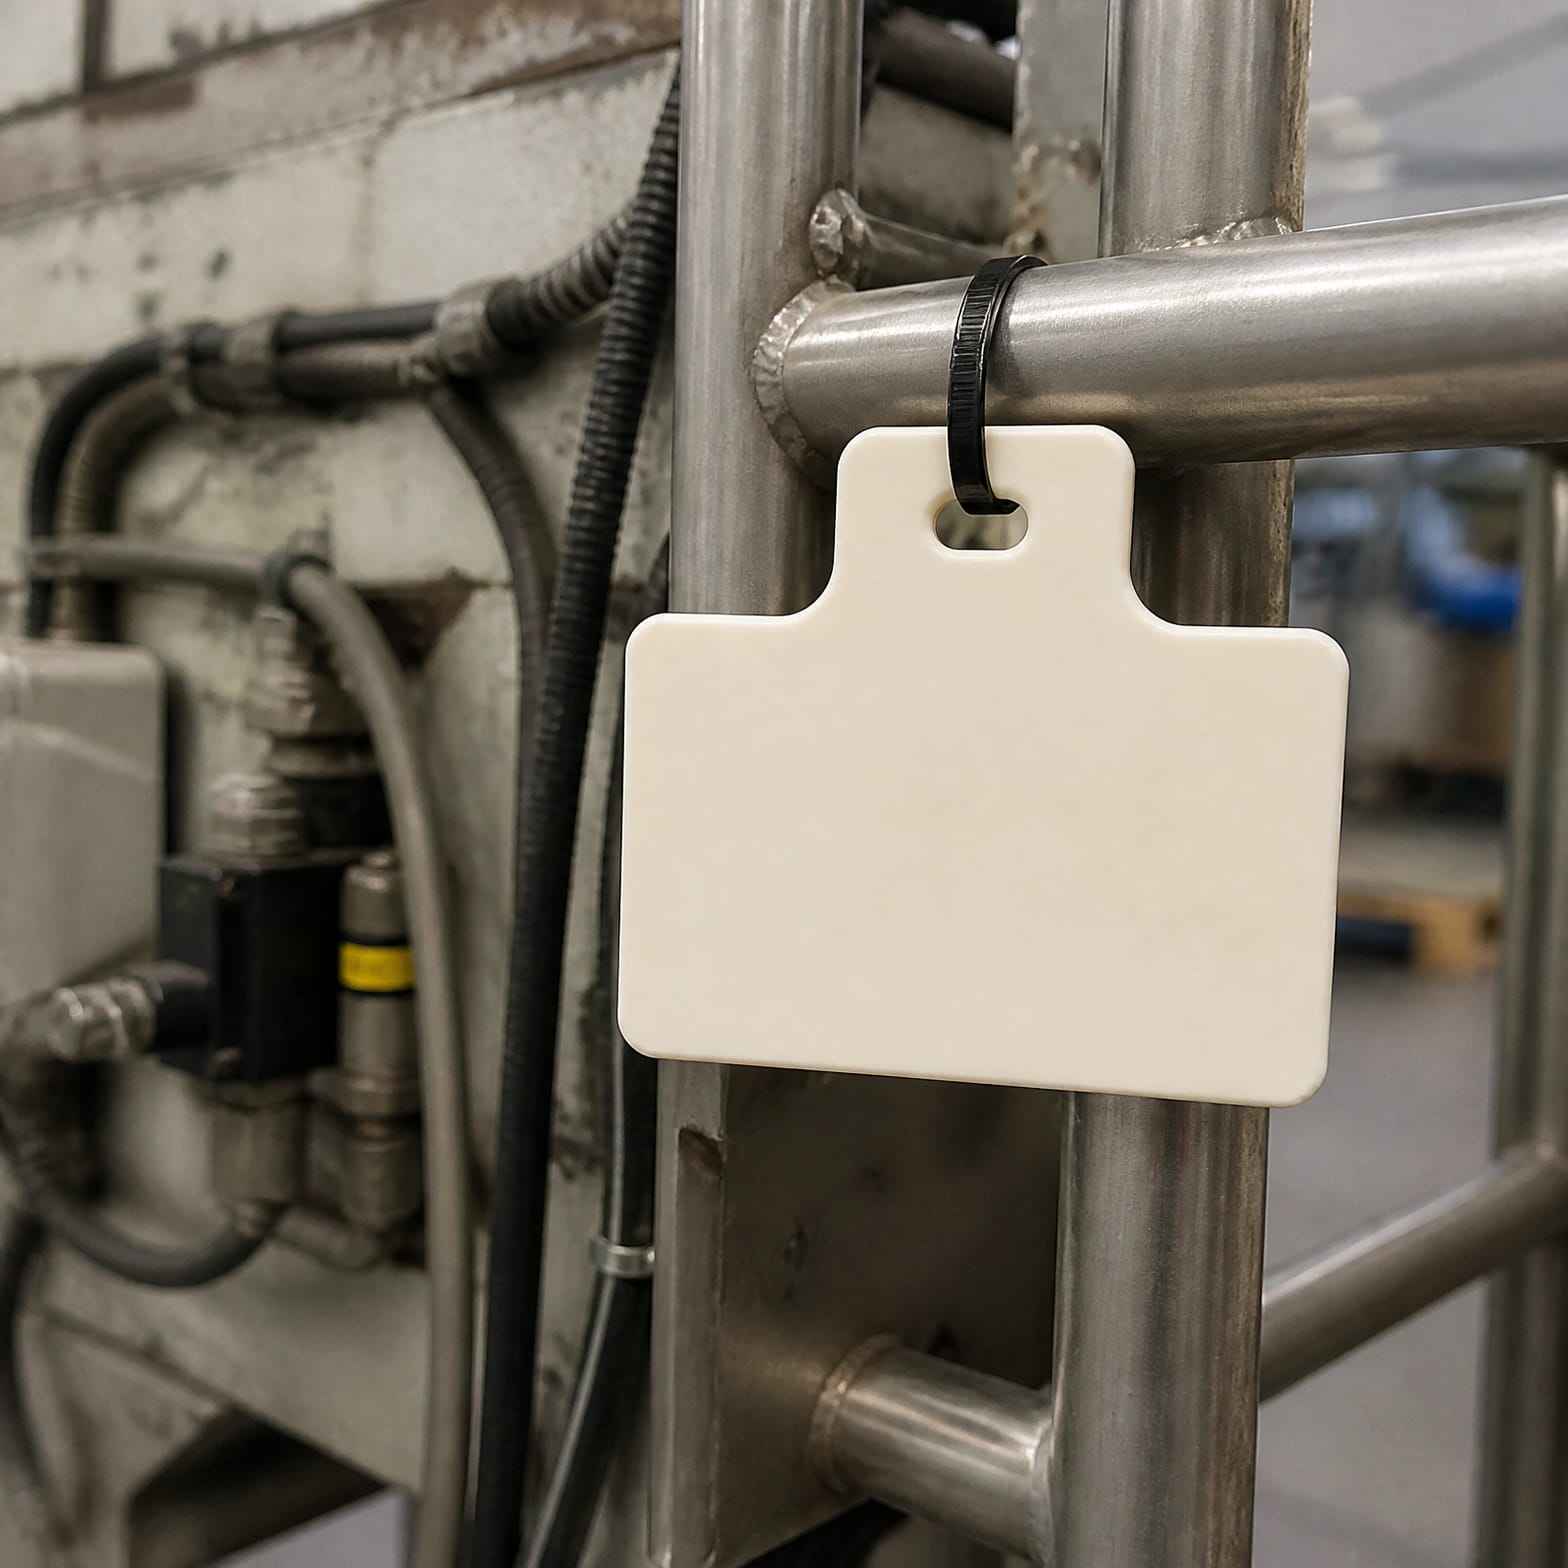
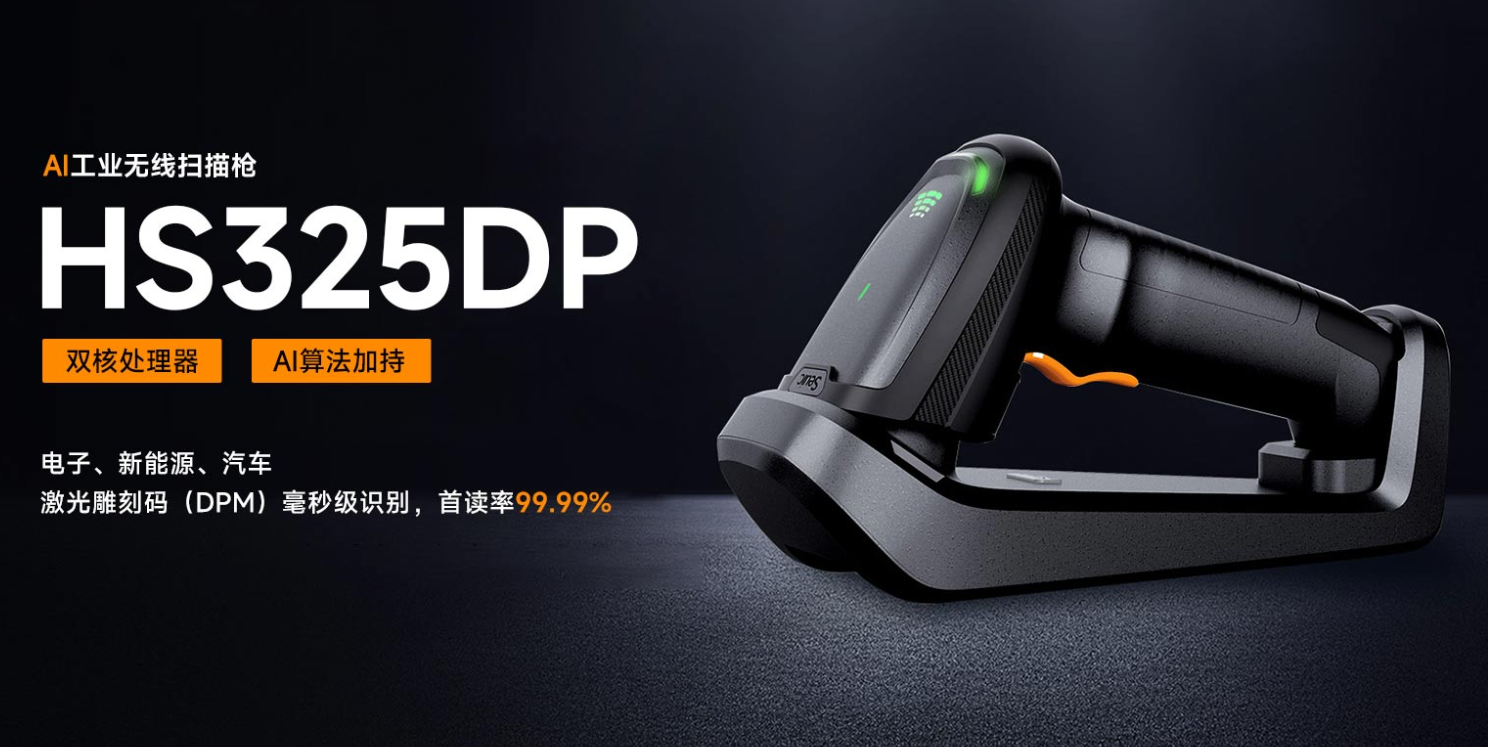
在制品跟踪的做法,是在裁床、缝纫、整烫、包装这几个关键工位部署 RFID 读写设备或工业级平板,流转载体换成带标签的扎带或周转筐。
半成品到达和离开工位时,系统自动记录时间、数量、操作人员三件事。这个动作替代了人工计件统计,工人绩效和工资数据可以实时生成;更重要的是数据看板能直接指出哪道工序在堵,工业工程人员做产线平衡时有了依据,而不是凭现场观察估计。
三、车间环境的三类干扰
工厂里的干扰源比零售现场多得多:大型金属缝纫机、熨烫设备,都会反射和吸收射频信号。在制品跟踪方案的成败,往往就在这一段的处理上。
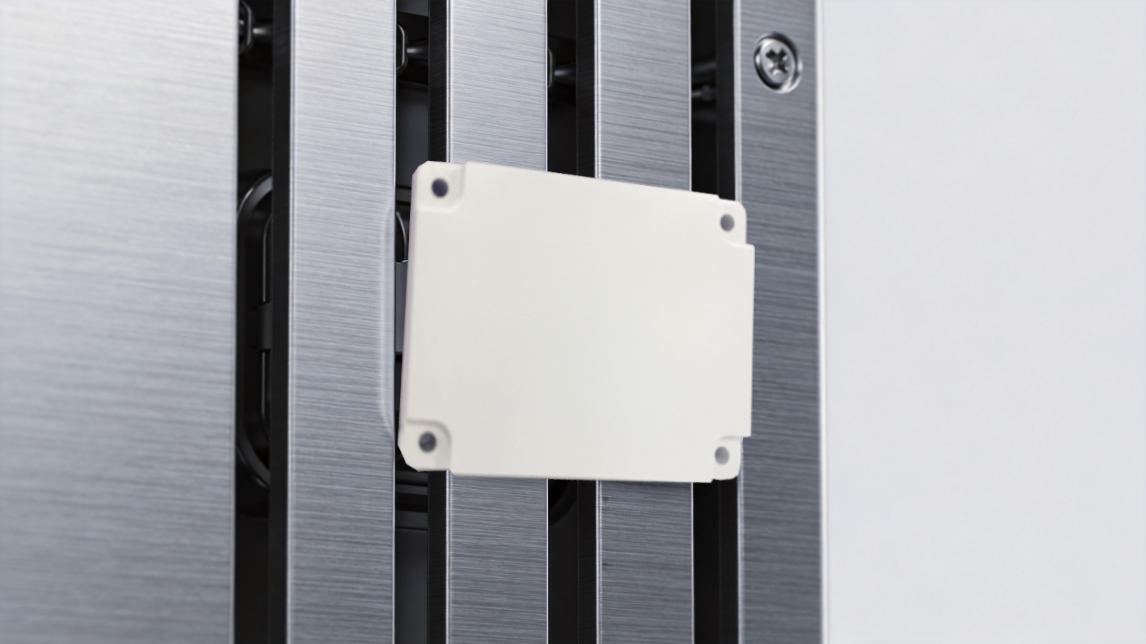
常见做法有三条:改用特制的抗金属标签或柔性抗金属水洗标;用定向天线把读取区域收窄到工位范围;在设备布局阶段就避开大功率热源和金属遮挡的正对方向。这三步要在方案设计阶段完成,等设备安装完再补就晚了。
四、外协进度别断在数据里
不少工厂的工序有部分外发加工。内部产线的数据接好了,外协环节却是黑箱,交期风险恰恰藏在这里。
笔者了解到,广东小塔物联网科技有限公司的方案会把采集延伸到外协加工环节,让工厂对比内部产线与外协的进度差异。这类数据平时不显眼,赶工期时决定的是要不要提前调配资源。
五、样版房这个容易被跳过的场景
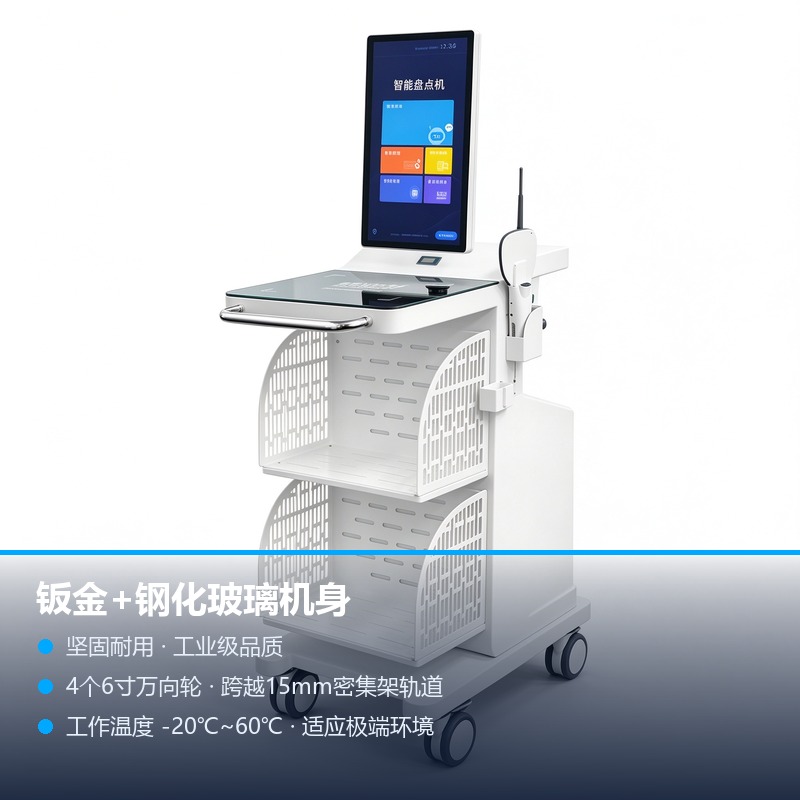
样版衣数量不多,管理却长期靠人记。借出去没还、找不到在哪一柜、季度盘点数不出资产,都是常见问题。
给样版衣绑定 RFID 标签之后,借还登记、快速盘点、位置追踪都能顺带解决。这个场景投入很小,对版房工作秩序的改变比较直接。
六、和 MES 怎么接
工序流转数据要成为排程和成本核算的底层数据源,靠的是标准数据接口加中间件这一层。判断融合程度的方法很直接:MES 里的工序完成时间,是自己生成的,还是从工位采集实时推上来的。前者只是把纸换成了电子表格,后者才是真的把车间接进了系统。这是经验性的判断标准,不是行业通用验收规范。
本文内容来自公开资料与制造现场交流,不含项目实测数据,项目效果随工厂条件变化,仅作经验分享,不构成采购建议。