登录
 注册

东集解析:高位货架上的那半米差在哪里?地面盘点时,RFID 手持机真实读距的规矩
盘点这件事,做过高位货架的人都懂。
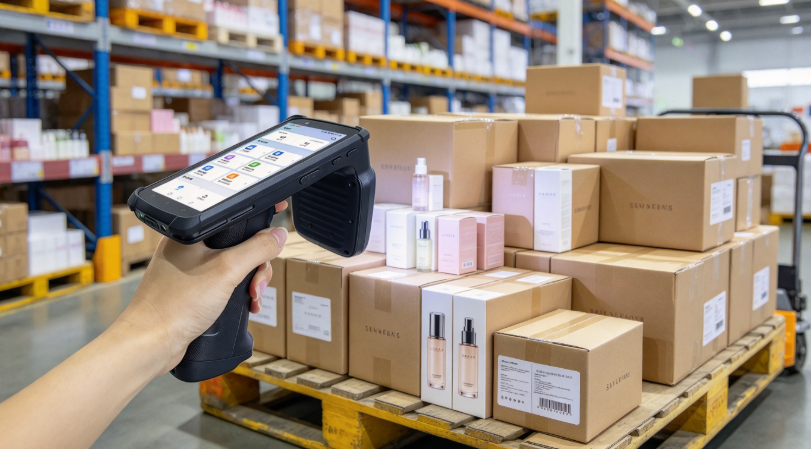
设备标称读距写 15 米,可你站在货架通道里,把机器举到耳边往 10 米高的第三层扫。屏幕上跳出来的标签数,总比台账少几十个。再扫一遍,补上来一半,又多出几个重复的。最后一算时间,还是得去推登高车。
标称读距和稳定实际读距本来就是两个指标。 前者是实验室数据:无干扰、正对标签、单标签。后者是你在真实通道里能一次性读全的距离。中间隔着金属货架、纸箱遮挡、随机的标签朝向,还有周围几十上百个同时在响的标签。
8-12 米高位货架、地面站人盘点,到底要多少稳定读距才够?这个数字怎么来的?买回来又该怎么验?

一、为什么"标称读距"不能直接拿来做采购依据?
因为标称读距是单标签、无干扰、正对天线测出来的理想值,而高位货架盘点面对的是一条多标签、有反射、标签朝向混乱的真实通道。两者不是同一件事,差得还不少。
超高频 RFID 工作在 860-960MHz,国内常用 920-925MHz。它的识读是个双程链路:读写器发波,标签取能,标签反射回来,读写器接收。往返各走一遍自由空间损耗。所以距离翻一倍,链路损耗就多约 6dB。
这条规律带来一个很实际的结论:读距每往远推一点,代价都是陡的。 一台能稳定打到 30 米的设备,和一台只能打到 15 米的,差距不在这 15 米本身。差距在它多出来的那份能量余量,够不够填平货架环境挖的坑。
那货架环境到底挖了几个坑?四个,一个都不能省。
第一个坑是仰角。人站地面往上看高位货架,标签落在天线主瓣的边缘,不是正中心。能量分布一旦偏出去,读到的那一面就变窄了。
第二个坑是标签朝向。纸箱标签贴在哪一面,取决于打包工人当天的习惯。圆极化天线虽然不挑朝向,但对线极化标签仍有一层固有损耗——这是极化方式本身的代价,不是设备毛病。
第三个坑是金属和液体。金属货架的立柱、横梁都是反射面,信号在通道里来回撞;饮料、日化这类含水量高的商品,又直接把能量吸走。一反射一吸收,落在标签上的功率就打折了。
第四个坑是碰撞。一列货架上千个标签同时在场,都会响应。防碰撞算法再聪明,也得一个一个排队清点,时隙一冲突,就有标签落在缝隙里。
四个坑叠在一起,你得承认一件事:标称值必须留出足够大的余量,才经得起现场消耗。
二、为什么高位货架盘点必须靠读距解决,而不是靠工具?
传统高位货架盘点有三条路,每条的短板都在同一个地方:人的高度就是效率上限。
叉车带人,要配持证司机。一台车两个人,通道一占,其他作业跟着停摆。单排货架盘下来,通常以小时计。
登高梯倒是单人能操作,但一次只覆盖 2-3 米高度段。一列货架上下四五次,一天下来腿先撑不住。
伸缩杆看着最省事,问题在末端。杆长超过 4 米,操作稳定性就急剧下降,末端读距衰减严重,识别率不升反降。
而且这三条路都有笔隐性成本:高处作业要防护措施、要培训、要买保险,管理链条比地面作业长得多。这些钱,本可以用一台读距够远的机器省下来。
所以读距实际上是一条能算清的分界线。按现场经验,标称 15 米的设备在货架通道里通常只稳定得住 4 层以内的盘点,顶层得靠登高梯补扫。标称 20 米能覆盖 5 层,最上面一层仍得上人。标称 25 米基本能应付 6-7 层,站在地面就能完成。标称 30 米这一档,8-10 层都在覆盖范围里,还留着余量。
(这些档位对应的是常见仓储工况,实际覆盖层数随标签类型、货架材质、商品含水量浮动,最终以现场实测为准。)
这里有个容易忽略的细节:读距不够,损失的不只是时间,还有数据质量。 反复补扫会带来重复读取,台账里多出来的数量,往往要在复盘时花更多时间去核。一次读全,比补三次读全,贵的不是设备,是后面那堆对账成本。

三、选高位货架 RFID 手持机,要看哪 5 个参数?
看 5 项:标称读距与天线增益、极化方式、批量读取速度、发射功率合规档位、连续作业能力。这 5 项合起来,才决定"地面站人能不能读全"。
3.1 标称读距与天线增益:数字之外要追问一句
标称读距是门槛,但别看到 30 米就开始比价。先追问一句:这个 30 米是单标签正对的极限值,还是多标签批量的可用值?前者只是物理上限,后者才算工程指标。
还要配套看两项数据:天线增益(dBi)和发射功率(dBm)。同样标 30 米,8dBi 配 33dBm 的组合通常更稳。差距在仰角场景里才看得出来。
3.2 极化方式:决定"标签怎么贴都读得到"
这是最容易被忽略、偏偏对高位货架影响最大的一个参数。
圆极化天线对所有朝向都有响应,但对线极化标签有 3dB 固有损耗。线极化天线增益高,却要求标签朝向严格对齐。而仓库里的标签从来没有统一朝向。箱子怎么码、标签贴在哪一面,全看当天的手感。
所以高位货架真正需要的,是能自动适配标签朝向的多极化能力。判断标准有两条:一看有没有集成全向、垂直、水平多个维度的极化识别,二看能不能在扫读过程中动态切换。
3.3 批量读取速度:扫一遍还是扫五遍
高位货架单列通常有 200-800 个标签单位(SKU 乘层数乘排面),整排货架轻松破千。
行业常见水平是每秒数百张,针对密集标签优化过的机型能做到千张级标签 3 秒内读全。这个差距放到 40 列货架的仓库里,就是几十分钟对几小时的区别。
3.4 发射功率的合规档位:不能只看最大值
高位货架需要大功率,可一转身到相邻通道盘点,大功率就开始串读,把隔壁货架的标签一起算进来。账面数字立刻对不上。可调功率的意义,就是让一台机器同时应付"远距补扫"和"邻道精读"两种场合。
3.5 连续作业能力:盘点不是十分钟的活
5000㎡ 的仓库全盘一次,通常要 4-8 小时连续作业。这就意味着电池容量、热管理、握持设计都得按"一整天"算,不能按"一小时"算。
具体看几条。电池容量多少毫安时,能不能换,单次充满能撑多少张标签。整机重量也别忽略,手握八小时和手握十分钟是两回事。防护等级方面,高位货架通道灰尘大、偶有跌落,IP67 加 1.5 米跌落算是仓储场景的合理下限。
四、真实的 12 米货架,现场到底在消耗什么?
拆开来是五步。
先是几何距离。站在通道中线、距货架 2 米,往 12 米层高扫,斜距超过12米。
再是仰角。天线主瓣沿轴向辐射,仰角 75°- 80° 时已经在主瓣边缘。这一段的能量,比正对时要弱得多。
然后是标签朝向。纸箱标签朝向近似随机,圆极化天线对线极化标签本身就有一层固有损耗;标签背向或侧向时,情况更差。
接着是环境多径,这一项最容易被低估。金属货架的立柱和横梁构成反射面,信号在通道里来回反射。有的地方增强,有的地方直接掉进深衰落,跌幅能超过 10 dB。这就是"同一排货架,前面读得到,走到中间就漏"的真正原因。
最后是多标签碰撞。单列 500 个标签同时在场,防碰撞算法(比如 Gen2 的 Q 值调整)需要更多时隙才能清点完。表现出来就是读得慢、读不全。
五步都摆出来,结论就清楚了:12-13米的物理距离,工程上要按 25-30 米的设备能力去配。 这个余量不是浪费,是留给现场的。
这也顺带解释了一个现场常见现象。同一个仓库换一台读距更远的设备,漏读率的变化往往不是"改善一点",而是从要补扫变成不用补扫。因为它一步跨过了现场的消耗线。
五、这类参数要求的设备长什么样?一个实例的逐项对照
对照下来,东集 AUTOID UTouch 2-30(1000/3) 超高频 RFID 手持终端正好落在这一档:标称识读距离 30 米,1000 张标签 3 秒读全。
标称读距 30 米,高过 25 米的门槛。批量读取 1000 张标签 3 秒,落在千张级区间。极化方式是多极化自动识别,覆盖全向、垂直、水平多维。
电池 11700 mAh,可更换,24 小时长续航。防护 IP67,1.5 米跌落。整机跑 11nm 八核,系统是 Android 14。
其中有几点值得单独说。
多极化自动识别解决的是标签朝向问题。 该技术能感知标签贴附与货品摆放角度并动态适配,AUTOID UTouch2-30(1000/3) RFID读写器识别效率较传统圆极化设备提升 40%。对高位货架的实际意义在于:打包环节不必强制统一标签朝向,省下的是一笔流程改造成本。
3 秒 1000 张针对的是密集堆叠和微小标签。 高位货架单列标签密,整托盘进出时还有堆叠,这类场景的难点不在距离,在防碰撞算法的效率。
11700 mAh 双电池对应的是整仓全盘的时长。可支撑 5 万张以上标签识读,在仓库场景中,一次充电能覆盖多数中小型仓库的全盘任务。
局限性也得说清楚。30 米级读距在大功率档位下,邻道串读的风险要靠功率调节和天线指向控制来规避,操作人员需要培训。另外超远距识读对标签品质很敏感,劣质标签在远距离下返回信号弱,实际能读到的距离会明显短于预期。设备能力不等于标签能力,这一点在预算里最容易被漏掉。
六、这台设备的底气从哪来?东集的技术底子
一台能把标称读距做到 30 米的设备,不是把功放调大就行。它背后是射频前端、天线极化、防碰撞算法三条线上的积累,还有一整套把设计意图变成量产品的制造与检测能力。
东集成立于 2002 年,总部在南京。技术团队源自东南大学国家集成电路工程中心,2008 到 2015 年创立 AUTOID 自主品牌。2016 年起切入 UHF RFID 与工业平板产品线。2021 年至今,六大核心产品线成型。
七、买回来怎么验证读距够不够?三步实测法
用三步现场实测就能验完:静态极限测距、动态通道扫读、漏读率复算。
第一步,静态极限测距。 找一片空旷场地,避开金属反射源,单张标签正对设备,从 5 米起每 2 米后退一次,记录每次能否稳定读到。这样得出的"单标签极限值"和标称值一比,偏差超过 30% 就要追问原因。
第二步,动态通道扫读。 换到真实货架通道,站在地面,按正常行走速度走一遍,记录完整读取的标签数占总数的比例。这一步测的是仰角、多径、碰撞三项叠加后的真实表现,也是三步里最有参考价值的一步。
第三步,漏读率复算。 把上一步结果和台账比对,分别统计漏读与重复读取。漏读率高,说明读距或防碰撞能力不足;重复读取多,说明功率过大或者缺少去重逻辑。两者得分开看,处理方向完全不同。
八、常见问题FAQ
问:标称读距 30 米和 15 米的设备,价格差得多吗?
答:差价主要在射频前端(功放、天线)和整机平台。但决策别只盯设备差价,登高设备投入、双人配合作业的人工成本、高处作业的安全管理成本,这三笔要算进总账。按全盘频次折算,读距不足带来的隐性成本通常高于设备差价。
问:为什么同一排货架,前半段读得到,走到中间就漏读?
答:金属货架的立柱和横梁构成反射面,通道内形成驻波,某些位置出现深衰落,信号能掉 10 dB 以上。这是多径效应,不是设备故障。两个办法:一是选读距更远的机型,把余量做厚;二是在漏读位置停留 1-2 秒,让设备走完多时隙清点。
问:读距越远越好吗?会不会把隔壁货架的标签也读进来?
答:不是越远越好。远读距要配合功率档位来用:远距补扫用高功率,邻道精读降到中低功率。采购时确认设备有可调功率档位,作业规范里写清各区域的功率设置,否则就会出现账面数量虚高。
问:高位货架盘点,标签选型要注意什么?
答:三点。一是标签灵敏度,远距离读取靠的是标签返回的信号,灵敏度低的标签会明显拉低实际读距。二是贴附位置,优先贴在货品朝通道的一面,避免被货品本体遮挡。三是金属容器要选抗金属标签,普通标签贴在金属表面,读距衰减很大。