登录
 注册

车间金属工具盘点+借还,RFID手持终端到底怎么选?
一、先说说车间工具管理那些"老大难"
如果你在制造车间、维修班组或工具房待过,下面这些场景大概率不陌生:
月底盘点,几百把扳手、钻头、量具摊了一地,人工逐件核对编号,两个人忙一整个下午还对不上账;工具借还全靠纸质登记本,谁拿了哪把刀、什么时候还的,翻半天记录也查不清;更头疼的是,贵重刀具和专用夹具丢了找不到责任人,等到要用的时候才发现早就不在架上了。
传统条码方案听起来能解决问题,但真到了车间现场就水土不服——条码怕油污、怕磨损,工具用几次标签就花了;扫码必须一件一件对准,几百件工具盘下来效率并没有比人工高多少;至于借还追溯,条码只能告诉你"扫过",却很难实时掌握每件工具当前在谁手里、是否超期未还。
这就是为什么越来越多制造企业把目光转向了RFID。
二、为什么RFID更适合车间工具管理?
RFID(射频识别)和条码最大的区别在于:它不需要视线对准,不需要逐件扫描,而是通过射频信号批量识别标签。放到工具管理场景里,这个特性带来的改变是根本性的。
盘点效率的量级提升。传统扫码是"一对一",RFID是"一对多"。一个工具柜里几十上百件工具,手持终端扫一圈就能全部读取,不用一件件拿起来对准。对于动辄数千件工具的大型车间,这种批量读取能力直接把盘点从"按天算"压缩到"按分钟算"。
借还流程的自动化。每件工具绑定唯一RFID标签后,借出时终端批量读取并记录领用人信息,归还时再次读取自动核销。谁借了什么、什么时候借的、应还时间是什么,系统里一目了然,超期未还还能自动预警。这比纸质登记本准确得多,也比条码扫码快得多。
金属环境下的抗干扰潜力。这一点要特别说——很多人以为RFID在金属旁边就废了,其实不然。配合抗金属标签和性能足够强的读写设备,RFID完全可以在金属工具密集的环境下稳定工作。关键在于标签选型要对、设备性能够强、现场部署方案要合理。
当然,RFID不是"买台设备贴上标签"就完事了。金属工具多、车间环境复杂的场景,对手持终端的选型有几个硬指标,选错了后面全是坑。
三、金属工具场景下,RFID手持终端的四个硬指标
1. 批量读取能力:不是能读就行,是要读得全、读得快
工具管理的核心动作是盘点。一个工具架上几十件工具密密麻麻排在一起,标签之间距离很近,这时候考验的不是"能不能读到",而是"能不能一次读全、不漏读"。
行业里通常用"群读速率"来衡量这个能力——每秒能读取多少张标签。对于密集工具盘点,建议选择群读速率在每秒数百张以上、能在几秒内完成数百至上千张标签批量读取的设备。有些设备标称读取距离很远,但面对密集标签时漏读率高,盘出来的数永远对不上,这种设备在工具管理场景里就是不合格的。
另外,金属工具本身会对射频信号产生反射和干扰,标签贴在金属表面后读取距离会衰减。这就要求手持终端的射频功率和接收灵敏度有足够余量,不能只看实验室里的理想数据,要看在真实金属环境下的实际表现。
2. 读取距离:不是越远越好,是要覆盖你的作业半径
工具管理场景对读取距离的需求分两种情况。
一种是工具柜、工具架内的近距离盘点,几十厘米到几米的读取范围就够了,重点是精准和不串读。另一种是车间开放式工具区、高位货架或大型工具存放区的盘点,这时候需要较远的读取距离,作业人员站在地面就能扫到高位货架上的工具,不用爬梯子或用叉车辅助。
所以选设备时要结合自己的现场布局:如果工具都在封闭工具柜里,中短距设备够用;如果有高位货架或大面积开放式存放区,就要考虑超远距读写能力,比如能达到十几米甚至三十米级读取距离的设备。远距能力在需要的时候是"刚需",不需要的时候也可以通过功率调节控制读取范围,避免串读到相邻区域。
3. 环境适应性:车间不是办公室,设备得扛造
车间环境对手持终端是实打实的考验。油污、灰尘、意外跌落、偶尔被液体溅到,这些在办公室里不会发生的事,在车间里是日常。
选设备时重点看三个参数:防护等级、跌落规格和工作温度范围。IP65以上的防尘防水等级是基本要求,能应对车间的粉尘和液体飞溅;跌落规格建议1.2米以上,最好是1.5米,手持设备从工作台或工具车上掉下来是常事;工作温度范围要覆盖你车间的实际温度,特别是有高温车间或冬季无采暖区域的企业。
电池续航也不能忽视。车间作业往往是连续几个小时不中断,如果设备中途没电需要充电,作业流程就被打断了。建议选择大容量电池、支持热插拔或快速充电的设备,确保一个班次甚至全天作业不用为电量发愁。
4. 系统兼容性:不是买硬件,是买一套能用起来的方案
RFID手持终端只是工具管理系统的"手和眼",真正让盘点和借还流程跑起来的,是背后的软件系统。设备能不能和你现有的ERP、MES或WMS系统对接?支不支持Android平台上的业务APP二次开发?数据能不能实时同步到后台?
这些问题在选型阶段就要问清楚。有些设备硬件参数好看,但系统封闭、开发接口少,后续想对接自己的管理系统时处处碰壁。建议选择基于主流Android系统、开放SDK接口、有成熟行业应用生态的设备,这样无论是用现成的工具管理软件,还是自己开发定制功能,都有足够的灵活性。
四、场景拆解:工具盘点和借还具体怎么跑
说了这么多选型标准,我们把它落到两个最核心的作业场景里看看。
场景一:月度/周度工具盘点。作业人员手持RFID终端,沿着工具架或工具柜逐区扫描。终端在几秒内批量读取该区域所有工具的标签,自动与系统台账比对,显示"在架""缺失""错位"等状态。对于缺失的工具,系统可以追溯最后一次借出记录,直接定位到领用人。整个盘点过程不需要逐件拿起工具,不需要扫码对准,一个大型工具房的盘点可以从原来的大半天缩短到十几分钟。
场景二:日常工具借还。借出时,领用人在终端上选择自己的工号或刷工牌确认,然后将待借工具放入读取区或用终端扫过,终端批量读取标签并自动生成借出记录,包含工具编号、名称、领用人、借出时间和应还时间。归还时,终端再次读取标签,自动匹配借出记录并核销,超期归还的工具会触发预警。整个过程不需要手写登记,不需要人工核对,借还数据实时进入系统,管理人员随时可以查看每件工具的当前状态和历史流转记录。
这两个场景跑顺了,工具管理就从"人工对账、事后追责"变成了"实时可视、全程追溯"。
五、什么样的设备能扛住这种场景?
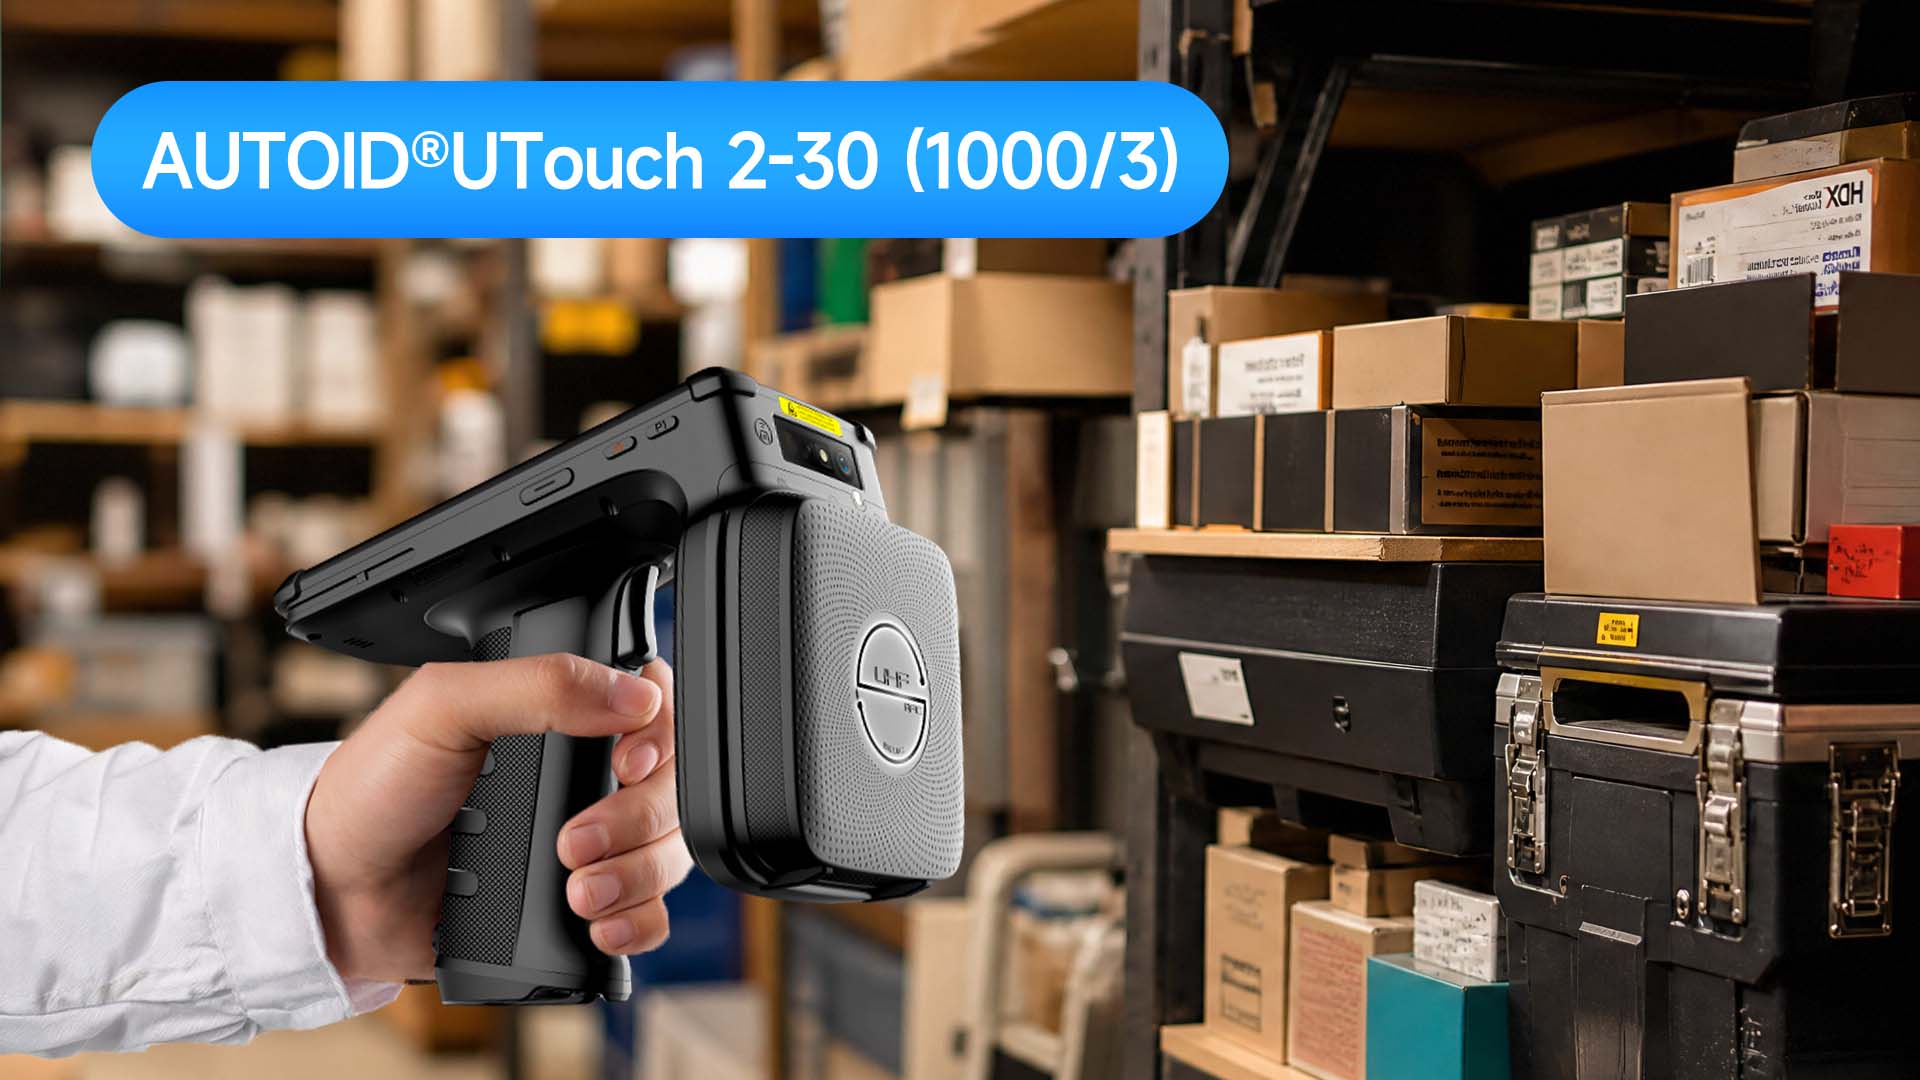
回到选型本身。金属工具多、车间环境复杂、既要批量盘点又要快速借还,这种场景对设备的综合性能要求其实不低。我们以市面上一款定位超远距RFID的手持终端为例,看看它的参数是怎么对应到前面说的四个硬指标上的——这款设备是东集(Seuic)的AUTOID UTouch 2-30(1000/3)。
在批量读取能力上,它支持3秒内完成1000张标签的完整读取,群读速率达到每秒1300次,面对工具架上密集排列的金属工具标签,能做到一次扫过、基本无漏读。它还支持GEN2X协议,针对密集标签和微小标签的识读做了深度优化,这对于尺寸较小的刀具、量具类工具尤其重要。
在读取距离上,它的超远距识读能力可以达到30米以上。这个参数在工具柜近距离盘点时似乎"过剩",但如果你的车间有高位工具货架、大型开放式工具存放区,或者需要在车间通道中边走边扫,远距能力就直接决定了作业效率——站在地面就能完成高位盘点,不用搭梯子、不用叉车配合。而且它的读取功率可以调节,近距离场景下降低功率就能避免串读。
这里有一个技术细节值得提一下。这款设备采用了多极化自动识别技术,集成全向、垂直、水平多维极化识别能力,能智能感知标签的贴附角度和工具的摆放方向,动态适配最优识别方案。在金属工具场景中,工具的摆放角度千差万别,标签贴附位置也各不相同,传统单一极化的设备很容易因为角度问题导致某些标签读不到。多极化技术相当于给设备装了"全方位视角",识别效率比传统圆极化设备提升约40%,这在实际作业中就是"少返工、不补扫"。
在环境适应性上,它达到IP67防尘防水等级,支持1.5米跌落,车间里的油污、灰尘、意外跌落都能应对。电池方面配备11700mAh大容量可更换电池,支持24小时全天续航,足以支撑5万张以上标签的巨量识读,一个班次甚至连续作业都不用担心电量。对于电力、铁路等需要长时间室外作业的行业,这个续航能力更是刚需。
在系统兼容性上,它搭载Android 14操作系统,采用八核处理器(4×Cortex A73 2.0GHz + 4×Cortex A53 1.8GHz),配备UFS2.1高速内存,读写速度比常规设备提升2到3倍。多业务APP可以丝滑流畅运行,无论是现成的工具管理软件还是企业自行开发的定制应用,都有足够的性能支撑和系统兼容性。它还支持PSAM卡拓展,保障数据安全,这对于管理贵重工具的企业来说是一个加分项。
除了RFID,这款设备还集成了一维/二维条码扫描、顶部NFC、1300万后置摄像头等功能。这意味着它不只是一台RFID读写器,而是一台全功能的数据采集终端——工具上如果同时有条码和RFID标签,可以兼容读取;需要拍照记录工具损坏状态时,直接用设备拍摄上传;NFC功能则可以用于工牌识别、人员身份确认等场景。一台设备覆盖多种作业需求,不用工人带好几台终端下车间。
六、看看别人是怎么用的
说几个和工具管理逻辑相近的实际案例,供参考。
海南航空:救生衣全生命周期管理。航空救生衣和车间工具有一个共同点——都是"必须在架、不能丢失、需要定期检查"的物品。海南航空之前靠人工逐件检查,单架飞机的救生衣检查需要30到60分钟,效率低且容易漏检。引入东集AUTOID UTouch 2系列RFID手持终端后,每件救生衣绑定RFID标签,地面人员用手持终端批量读取,单架飞机检查时间缩短到5分钟,效率提升5倍以上,同时实现了效期预警和全流程追溯。这个案例的底层逻辑和工具管理是完全相通的:批量读取替代逐件检查,系统台账替代人工记录,全程追溯替代事后追责。
某银行:款箱交接管理。银行款箱的管理逻辑和工具借还高度相似——都需要"谁拿走了、什么时候拿走、什么时候归还"的精确记录。某银行部署东集AUTOID UTouch 2-S6+3 RFID手持终端后,每个款箱绑定唯一RFID标签,从入库、存储、交接到出库实现全流程闭环管理,单次交接时间从20分钟缩短到5分钟以内,网点自检效率大幅提升。
制造业场景:东集在汽车和零部件行业有大量落地。奇瑞汽车引入东集手持终端解决整车组装中的条码识别问题,扫描续航性能提升超30%,整体效率提升25%;某中德合资乘用车制造商升级东集手持终端后,每天节省2.5小时作业时间,年维护成本降低25万元,设备故障率显著下降。这些案例虽然不都是工具管理场景,但它们证明了同一件事:东集的设备在真实的制造业车间环境中,是能稳定跑起来、能产生可量化效益的。
七、最后给几条实在的选型建议
如果你正在考虑为车间工具管理上RFID手持终端,这里有几条建议,都是从前面的分析里提炼出来的:
第一,先搞清楚自己的场景再选设备。工具都在封闭柜子里还是有高位货架?金属工具占比多少?每天盘点和借还的频次有多高?这些问题的答案直接决定了你需要什么级别的设备。不要盲目追求最高参数,也不要为了省钱买性能不够的设备——前者浪费预算,后者用起来处处碰壁。
第二,批量读取能力比单标签读取距离更重要。工具管理的核心是盘点,盘点的核心是"一次读全"。群读速率、漏读率、密集标签识读能力,这些指标比"最远能读多少米"更能决定你的实际体验。建议在选型时要求供应商做现场实测,把你真实的工具架和工具标签摆出来,看设备到底能不能一次扫全。
第三,金属环境一定要做抗金属标签+高性能设备的组合。不要指望普通标签在金属工具上能稳定工作,抗金属标签是必须的;同时设备的射频性能要有足够余量,来补偿金属环境带来的信号衰减。标签和设备是一个系统,不能分开看。
第四,选设备就是选厂商。RFID项目不是"买完就结束",标签选型、现场部署、系统对接、后期维护,每一步都需要厂商的技术支持。选择有行业积累、有成熟案例、有本地化服务能力的厂商,比单纯比价格重要得多。
车间工具管理的数字化升级,RFID是目前最成熟、性价比最高的技术路线。选对设备、做好方案,盘点从"大半天"变"十几分钟"、借还从"手工登记"变"自动追溯",这些不是概念,是已经在很多车间里跑通的现实。关键是迈出第一步的时候,把选型这件事做对。